Kovářská dílna od výhně po kovadlinu:teploty, nástroje a základní operace
Vontolmu je nezávislý informační projekt o řemeslném kování. Popisujeme, jak se ocel chová v ohni, jak se čte barva žhavení, k čemu slouží jednotlivé části kovadliny a proč se stejný kus materiálu jednou podaří spojit kovářským svarem a podruhé ne. Texty vznikají jako souvislý výklad, ne jako sbírka návodů bez souvislostí.
Kování je práce s teplem, ne se silou. Většina chyb začíná u špatně vedeného ohně, ne u špatně vedeného kladiva.
Jak je uspořádaná výheň a čím se v ní topí
Výheň je zdroj řízeného tepla, nikoli otevřené ohniště. Jádrem je ohnisko s roštem nebo dyznou, kterou proudí vzduch z dmychadla, a okolní vrstva paliva, jež plameny udržuje pohromadě. Kovář nepotřebuje velký oheň, ale malý a hluboký: v jeho středu vzniká redukční pásmo, kde je kyslíku málo, ocel se v něm ohřívá rovnoměrně a téměř neokujuje. Nad tímto místem a po okrajích naopak převažuje přebytek vzduchu, materiál tam rychle ztrácí uhlík z povrchu a pokrývá se silnou vrstvou okují.
Tuhá paliva se liší popelnatostí a obsahem síry. Černouhelný kovářský koks hoří dlouho a klidně, spéká se do klenby a udržuje tvar ohniska; kusové dřevěné uhlí se rozhořívá rychleji, hodí se pro drobnou práci a kratší ohřevy, ale spotřeba je znatelně vyšší. Plynová výheň s hořákem a vyzdívkou z žáruvzdorné vaty nabízí stabilní a snadno opakovatelnou teplotu, hůře však vytváří lokální ohřev jednoho místa uprostřed dlouhé tyče.
Na co se dívat při vedení ohně
- Ohnisko udržovat hluboké; materiál patří doprostřed žhavé vrstvy, ne na její povrch.
- Přívod vzduchu regulovat plynule — prudké dmýchání zvyšuje ztráty a riziko připálení hran.
- Popel a strusku pravidelně odebírat, jinak se ucpává rošt a oheň se rozpadá.
- Palivo s vysokým obsahem síry se vyhýbat: síra přechází do povrchu oceli a zhoršuje tvařitelnost za tepla.
- Vlhké palivo nejprve nechat vyhořet stranou, teprve pak je přisunout k ohnisku.
Barvy žhavení a pracovní rozsah oceli
Barva rozžhaveného kovu je nejstarší měřicí přístroj v dílně a při troše zkušenosti překvapivě spolehlivý. Platí ovšem jen za srovnatelných světelných podmínek: v ostrém denním světle se táž teplota jeví o poznání chladnější než v šeru, a proto se pracovní místo u výhně obvykle nechává mírně zastíněné. Přechod od temně červené ke světle žluté odpovídá u nelegované oceli přibližně následujícímu rozsahu.
Uhlíkové nástrojové oceli mají pracovní okno užší než měkká konstrukční ocel a špatně snášejí horní hranici; legované jakosti naopak často vyžadují pomalejší ohřev, aby se v průřezu nevytvořilo pnutí. Praktické pravidlo zní: ohřívat pomaleji, než se zdá nutné, a raději vrátit dílo do ohně o jeden ohřev navíc, než dokončovat úder na již vychladlém materiálu.
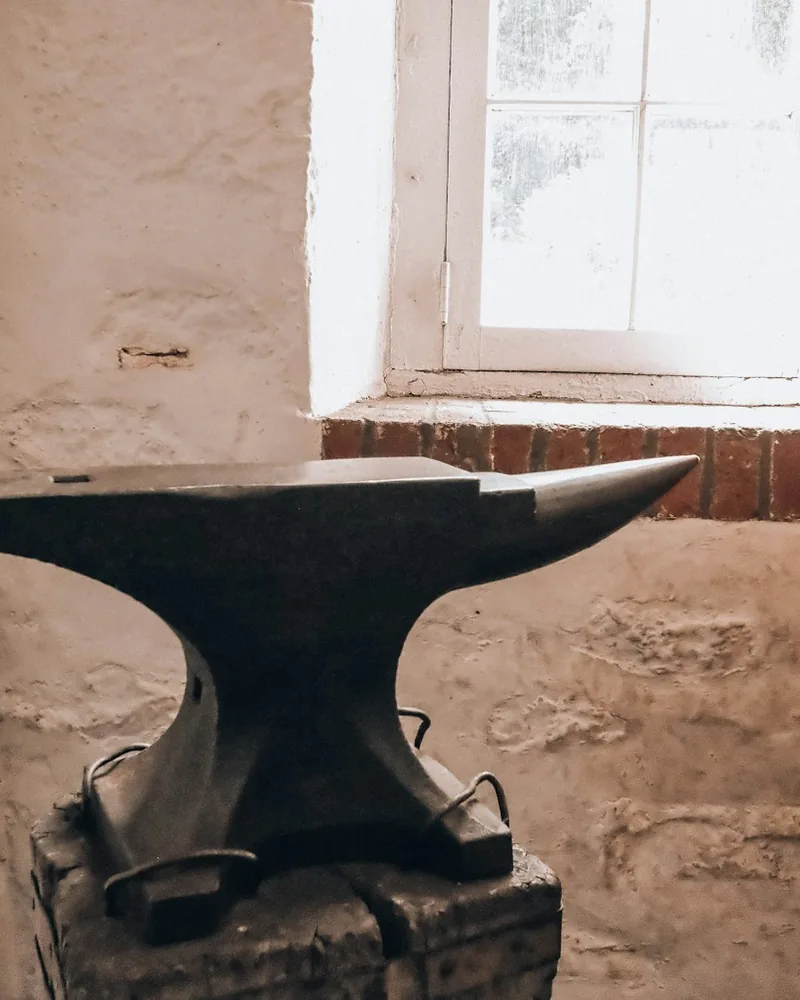
Části kovadliny a co se na nich dělá
Kovadlina není jen těžký blok. Každá její část má vlastní funkci a zkušený kovář se mezi nimi během jediného ohřevu přesouvá několikrát.
Výška líce se odvozuje od postavy: běžně sahá k hřbetu volně spuštěné ruky. Nižší postavení unavuje záda, vyšší připravuje úder o část energie. Uložení do špalku má být pevné, ale nikoli tvrdé — vrstva kůže nebo silikonu tlumí zvuk a chrání patky.
Základní kovářské operace a jejich pořadí
Ruční kování stojí na několika málo úkonech, které se kombinují do stále nových postupů. Podstatné je jejich pořadí: objem se nejprve rozvrhne, teprve pak se řeší tvar a nakonec detail.
Ottahování
Prodloužení materiálu na úkor průřezu. Údery vedou napříč tyčí, materiál se mezi nimi otáčí o čtvrt otáčky, aby průřez zůstal pravidelný. Pro rychlejší postup se využívá roh kovadliny nebo horní zápustka, které soustředí sílu do menší plochy.
Pěchování
Opak ottahování — zkrácení tyče a zvětšení průřezu v místě, kde je potřeba víc hmoty, například u hlavy hřebu nebo v základu oka. Ohřát se musí jen pěchovaný úsek; okolní studený materiál brání vybočení.
Prosekávání a probíjení
Otvor se nejprve nasekne sekáčem nebo probijákem z jedné strany zhruba do dvou třetin, pak se dílo obrátí a otvor se dokončí proti kulatému otvoru kovadliny. Vzniklý průchod se rozšíří trnem do konečného rozměru. Materiál se přitom nevyřezává, jen roztlačuje, takže vlákna otvor obtékají a okolí zůstává pevné.
Ohýbání
Ohyb se vede přes hranu kovadliny, přes roh nebo ve vidlici. Vnější strana ohybu se protahuje a ztenčuje, proto se do místa ohybu často předem nasadí trochu hmoty pěchováním. Ostré ohyby vyžadují lokální ohřev, jinak se materiál deformuje i mimo požadované místo.
Kovářský svar
Spojení dvou kusů v ohni bez přídavného materiálu. Plochy se srazí do mírného oblouku, aby se stykem vytlačila struska ze středu ven, ohřejí se na světle žlutou a spojí sérií rychlých, zpočátku lehkých úderů. Tavidlo — obvykle borax nebo křemičitý písek — snižuje teplotu tavení okují a usnadňuje jejich vytlačení. Nejčastější příčinou nezdaru je nedostatečná teplota jednoho z dílů nebo příliš tvrdý první úder.
Kladiva, kleště a nasazovací nářadí
Sortiment nástrojů se v dílně přirozeně rozrůstá, začátek však bývá skromný. Rozhoduje spíš souhra hmotnosti kladiva, tvaru čela a délky násady než počet kusů na stojanu.
- Ruční kladivo 1–1,5 kg s mírně vypouklým čelem — základní nástroj pro většinu práce; rovné čelo zanechává výraznější stopy.
- Těžší kladivo 2–3 kg pro pěchování a rychlé oddělování hmoty; při delší práci vyžaduje uvolněný úchop a práci celou paží.
- Palice pro pomocníka u prací, kde jeden vede dílo a druhý bije podle rytmu vedoucího kladiva.
- Kleště tvarované k profilu — ploché, kruhové, vlčí; čelisti musí materiál obepínat po celé délce, jinak se dílo při úderu vysmekne.
- Sekáče na teplo a na studeno s odlišným úhlem břitu; záměna vede k rychlému otupení nebo vydrolení.
- Probijáky a trny odstupňované po několika milimetrech pro postupné rozšiřování otvorů.
- Podložky a zápustky do čtyřhranného otvoru pro opakující se profily a přechody.
Nástroje pracující v žáru se během práce chladí ve vodě, aby si udržely tvrdost břitu. Kleště naopak zůstávají suché; opakované prudké chlazení jejich čelistí urychluje vznik trhlin.
Kalení a popouštění: co se v oceli skutečně děje
Tvarování je jen polovina práce. U nástrojových ocelí rozhoduje o výsledku tepelné zpracování, které mění vnitřní strukturu materiálu. Ohřevem nad kritickou teplotu se struktura převede do austenitu; rychlým ochlazením se přemění na martenzit, tvrdý a zároveň křehký. Právě tato křehkost je důvod, proč po kalení následuje popouštění.
- Normalizace. Dvojí až trojí ohřev na kalicí teplotu a pomalé chladnutí na vzduchu srovná zrno zhrublé kováním a odstraní pnutí.
- Ohřev na kalicí teplotu. U běžných uhlíkových ocelí se pozná i podle toho, že materiál v tomto stavu přestává být přitahován magnetem; teplotu je vhodné krátce vydržet, aby prohřátí prostoupilo celý průřez.
- Ochlazení. Prostředí se volí podle jakosti materiálu — olej, voda nebo solný roztok. Dílo se ponořuje svisle a nepřetržitě pohybuje, aby kolem něj nezůstala parní vrstva.
- Popouštění. Následuje bezprostředně po vychladnutí na teplotu ruky. Ohřevem na 180–300 °C se část křehkosti odbourá; postup lze sledovat podle náběhových barev na očištěném povrchu.
Náběhové barvy jsou dobrá orientace: světle slámová odpovídá zhruba 220 °C a hodí se pro nástroje s ostrým břitem, fialová kolem 280 °C pro díly namáhané rázem, modrá nad 300 °C pro pružné součásti. Nezastoupí ovšem měřený ohřev v peci, zvláště u větších průřezů, kde povrch a jádro reagují odlišně.
Povrchová úprava a ochrana proti korozi
Kovaný povrch má vlastní charakter: nese stopy kladiva, drobné nerovnosti a tmavou vrstvu okují. Rozhodnutí, kolik z toho ponechat, patří k výtvarné stránce řemesla. Hrubé okuje se obvykle odstraní za tepla drátěným kartáčem, jemnější struktura se pak zvýrazní broušením jen na vystouplých místech, takže prohlubně zůstávají tmavé.
- Voskování za tepla. Včelí vosk nebo směs vosku s lněným olejem nanesená na povrch zhruba o teplotě 150–200 °C vytvoří tenký matný film. Vhodné pro interiér, po letech je nutná obnova.
- Lněný olej vypálený na povrchu. Dává tmavší, o něco odolnější vrstvu; nanáší se v tenkých vrstvách, protože silná vrstva zůstává lepkavá.
- Nátěrové systémy. Pro exteriér základní nátěr s antikorozním pigmentem a krycí vrstva; rozhodující je odmaštění a odstranění volných okují, ne počet vrstev.
- Žárové zinkování. Nejtrvanlivější ochrana venkovních konstrukcí, mění však barvu i kresbu povrchu a je třeba s ním počítat už při návrhu.
- Kontrola detailů. Vlhkost se drží v úzkých spárách a slepých otvorech; svary a spoje se proto navrhují tak, aby voda mohla odtékat.
Rozvržení kovárny a pravidla bezpečné práce
Uspořádání dílny určuje, kolik kroků kovář udělá s rozžhaveným kusem v ruce — a tedy i to, kolik času mu zbývá na samotné tváření. Osvědčená vzdálenost mezi výhní a kovadlinou bývá jeden až dva kroky, s volnou dráhou bez kabelů, beden a stojanů. Kalicí nádoba stojí stranou hlavní dráhy, ale v dosahu; svěrák a stůl na měření patří mimo linii mezi ohněm a kovadlinou.
- Podlaha z nehořlavého materiálu, kolem výhně bez pilin, hadrů a rozpouštědel.
- Odvod spalin nad výhní a přívod čerstvého vzduchu — oxid uhelnatý není cítit a příznaky otravy nastupují nenápadně.
- Osvětlení bez ostrého protisvětla u kovadliny, aby barva žhavení zůstala čitelná.
- Ochrana zraku při okujování a broušení; bavlněný nebo kožený oděv bez syntetiky, která se taví.
- Obuv s pevnou špičkou a bez otevřených kapes v horní části oděvu.
- Odkládací plocha na horké kusy s jasně vymezeným místem — vychladlá ocel vypadá stejně jako ta o teplotě 300 °C.
- Hasicí prostředek u dveří, ne za výhní, a pravidelná kontrola stavu násad a čel kladiv.
Zvláštní pozornost patří závěru práce: po vyhasnutí ohně zůstává výheň i okolní materiál dlouho horký a většina drobných popálenin vzniká právě při úklidu.
Napište projektu Vontolmu
Vontolmu je informační a redakční projekt, který nenabízí kovářské zakázky ani školení. Pokud v textech najdete nepřesnost, chybějící souvislost nebo téma, které by stálo za samostatné zpracování, ozvěte se e-mailem.
Vontolmu
[email protected]
Podrobnosti o projektu najdete na stránce O projektu.